EN
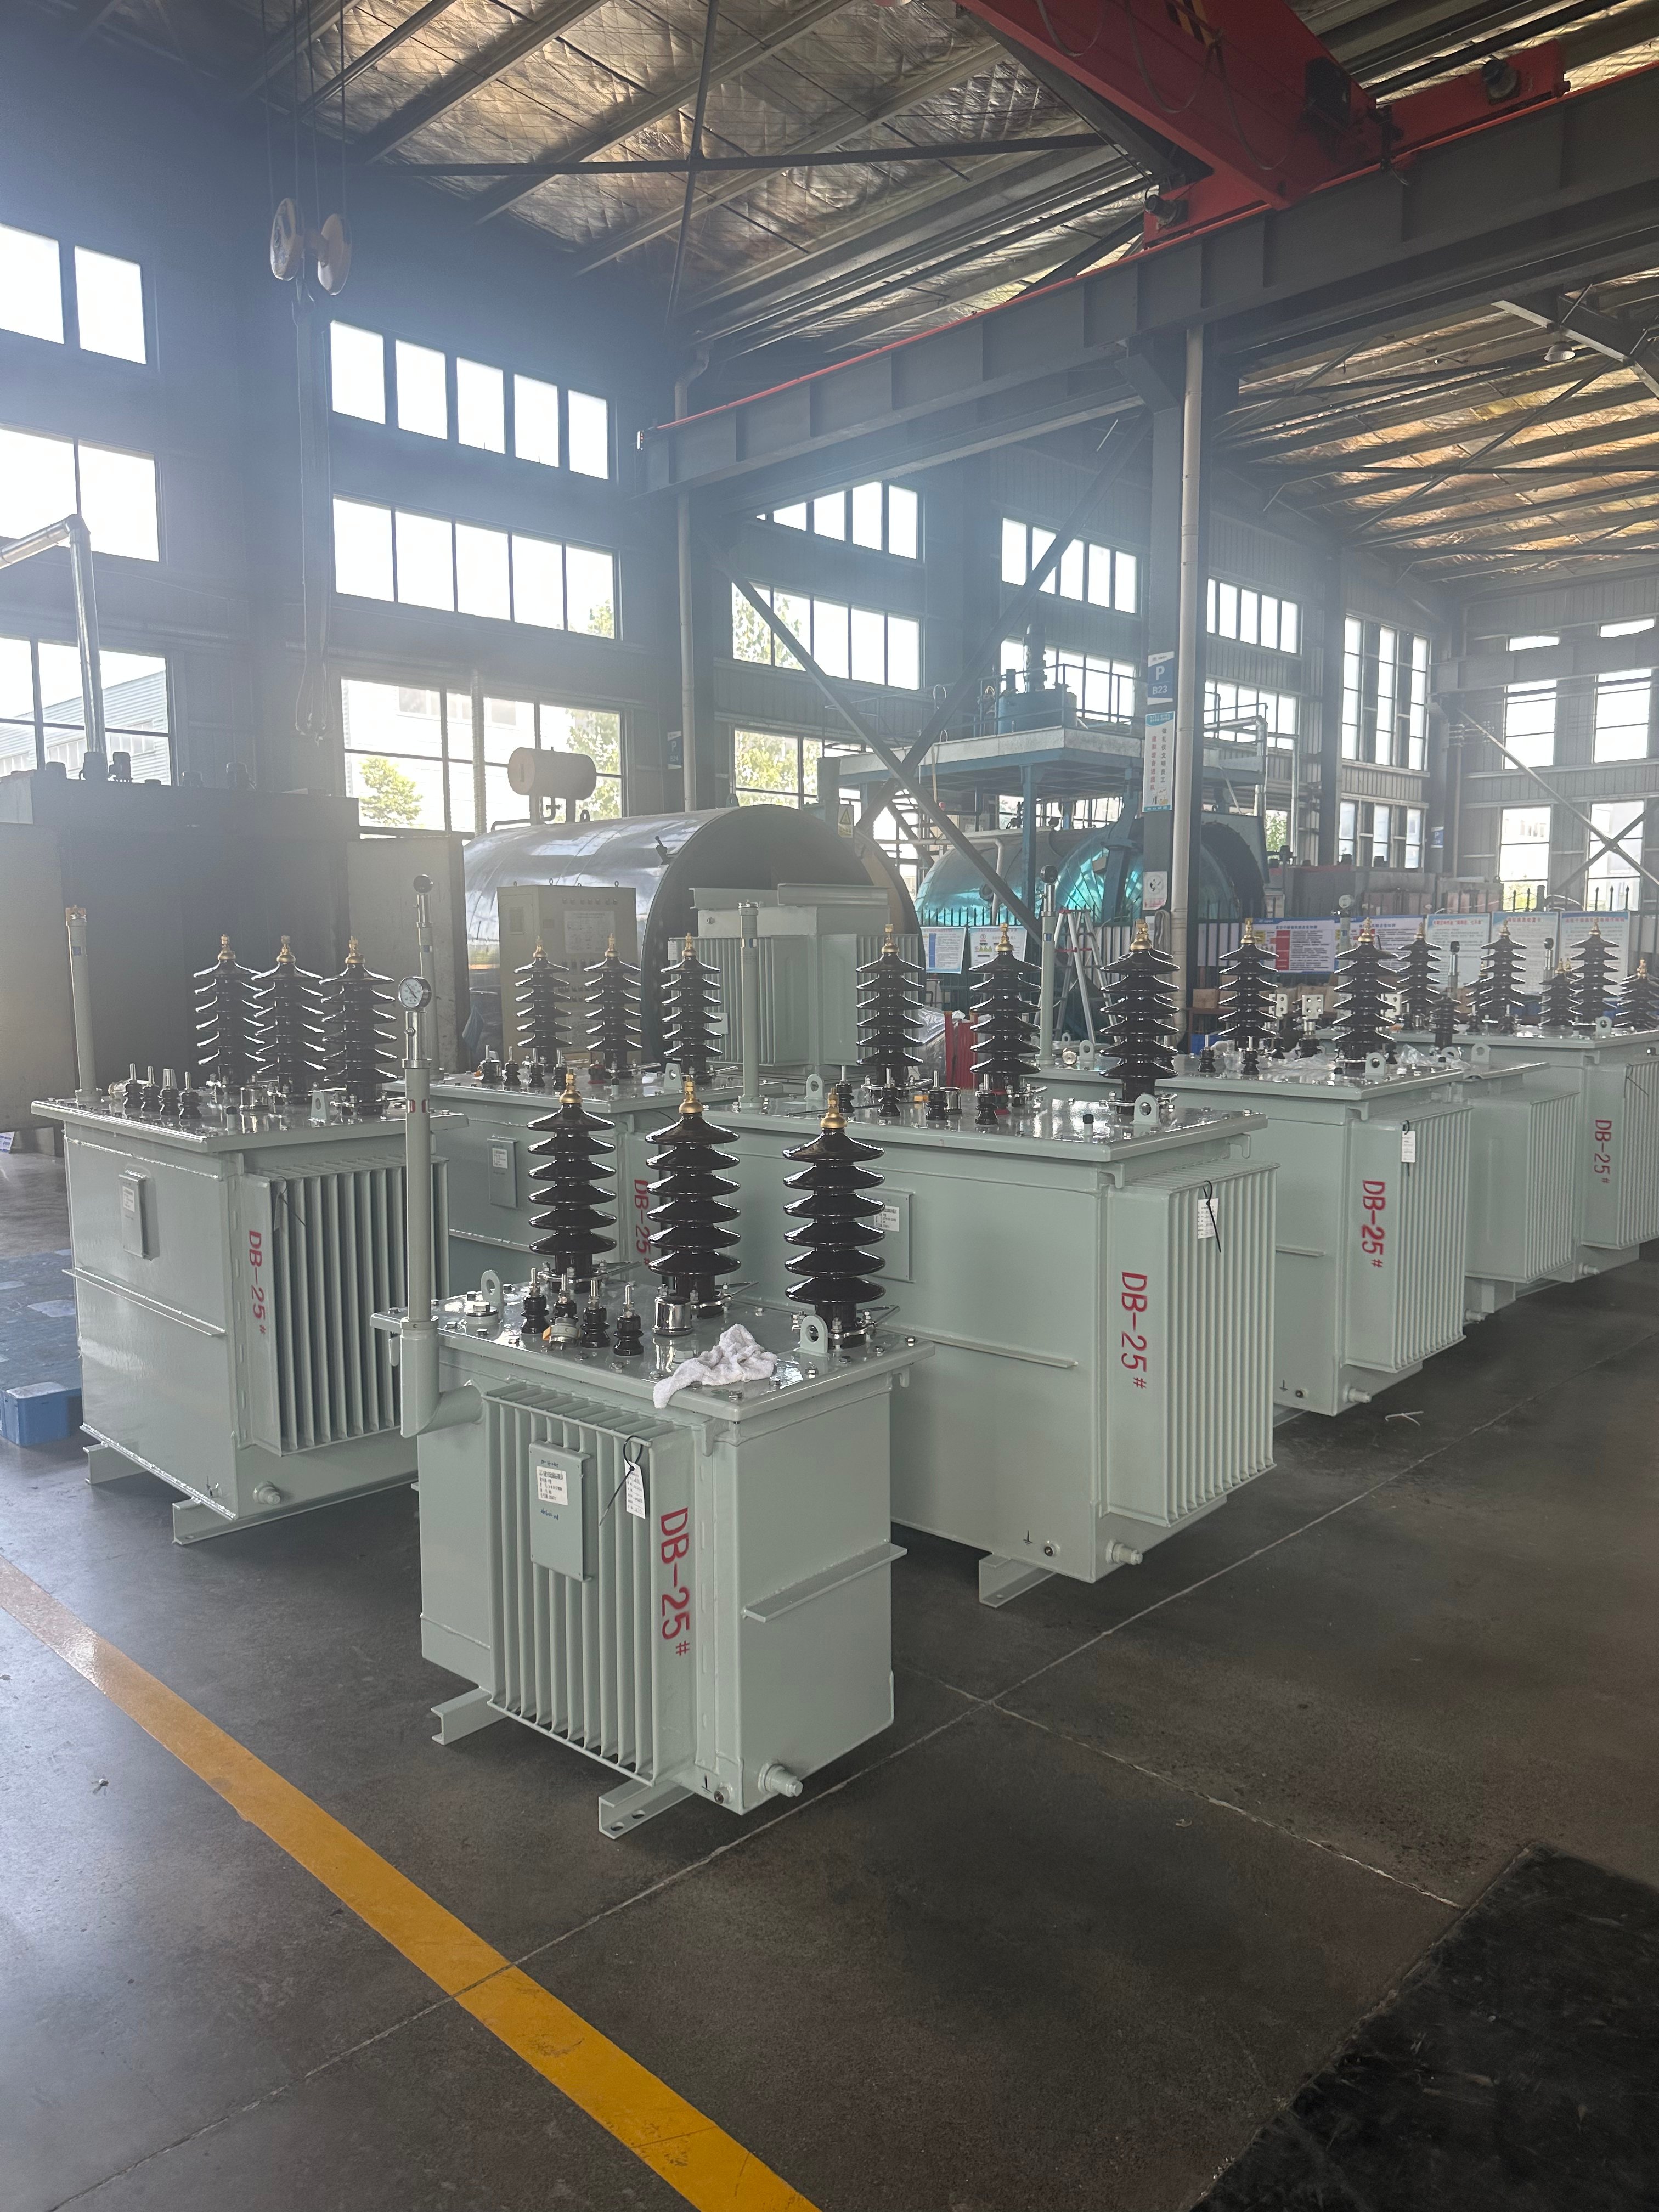
عند شرائك محول توزيع، ترى خزّانًا فولاذيًّا وبعض العوازل ولوحة اسمية. أما ما لا تراه فهو سلسلة طويلة من العمليات الدقيقة المتكررة والخاضعة للرقابة الصارمة التي تحوِّل المواد الأولية إلى قطعة موثوقة من المعدات تعمل لعقود عديدة.
يمكن أن تختلف محولتان لهما نفس التصنيفات اختلافًا كبيرًا من حيث الفقد والارتفاع في درجة الحرارة والضوضاء وعمر الخدمة. ويُعزى هذا الاختلاف في الغالب إلى عامل واحد فقط: مدى دقة التحكم في عملية الإنتاج.
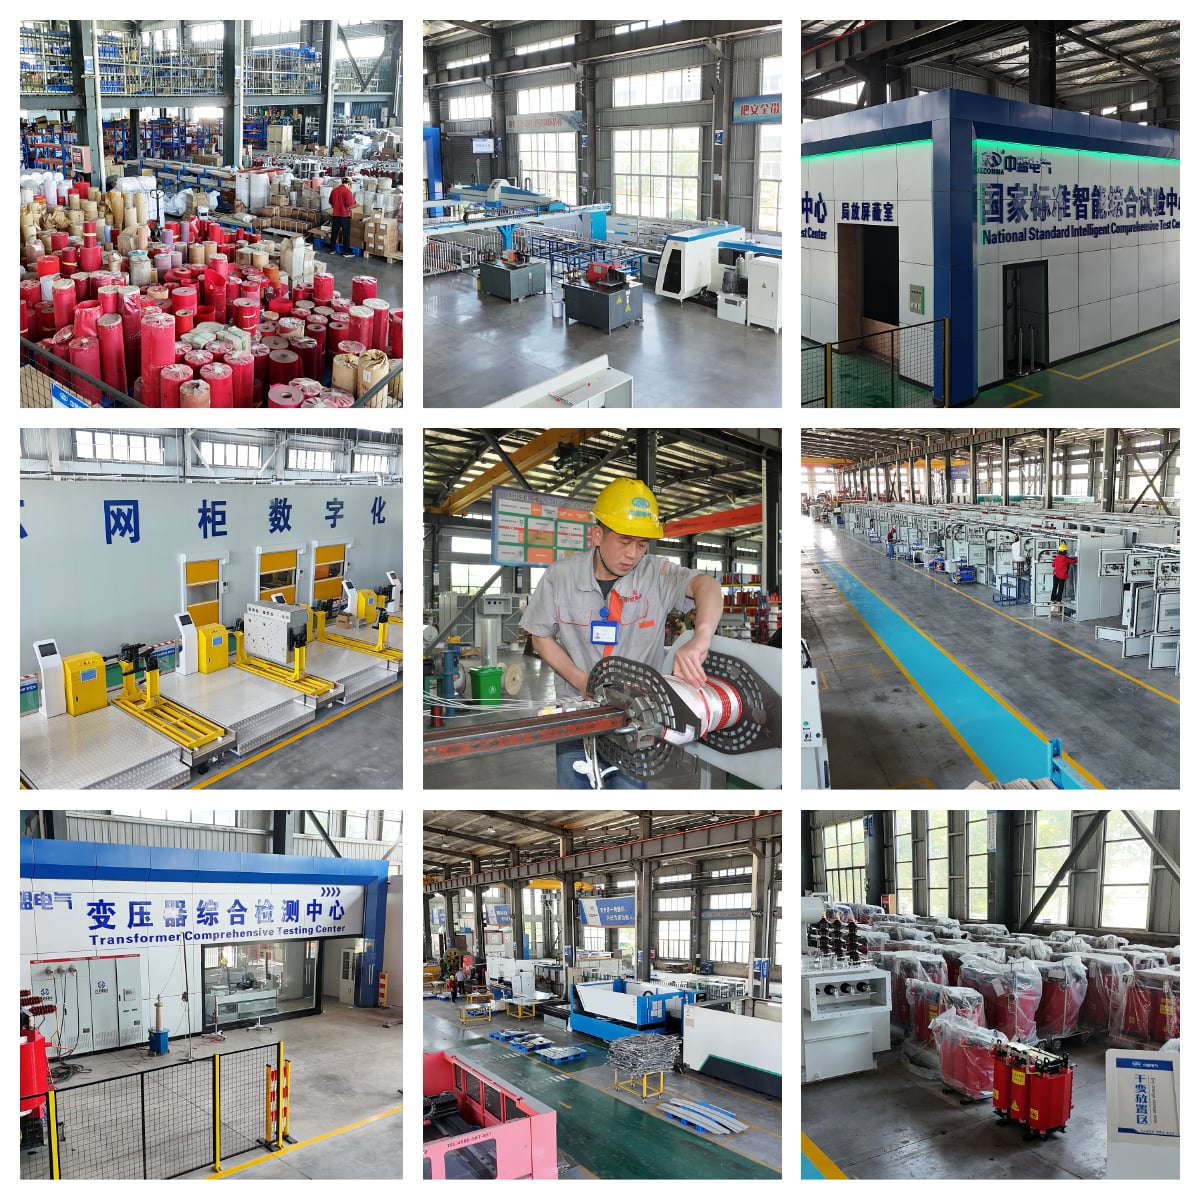
في شركة جيانغسو تشونغمينغ للكهرباء، نركّز على منتجات التوزيع التي لا تتجاوز جهدها ٣٥ كيلوفولت—وخاصة المحولات الكهربائية ومحطات التحويل المدمجة. وفي هذه المقالة، نفتح أبواب مصنعنا أمامكم ونرشدكم خطوة بخطوة عبر كل مرحلة رئيسية في إنتاج المحولات، كي تطلعوا بدقة على ما يدخل في تركيب المعدات التي تشترونها.
١. لماذا تحدد عملية الإنتاج جودة المحول
إن المحول ليس مجرد تجميع لعدد قليل من الأجزاء؛ بل هو نتيجة سلسلة من العمليات المترابطة التي تعتمد كل منها على الأخرى. فكل خطوة تؤثر في الخطوة التالية:
إن قص صفيح السيليكون بشكل رديء يزيد من الفقد عند حالة عدم التحميل.
إن لف اللفائف بشكل فضفاض يزيد من الفقد عند التحميل ويرفع درجة الحرارة.
إن التجفيف غير الكامل يترك الرطوبة داخل العزل، مما يؤدي إلى التفريغ الجزئي.
إن معالجة الزيت بشكل غير سليم تقلل من مقاومة العزل وكفاءة التبريد.
وبعبارةٍ أخرى، لا يتم فحص الجودة في المحول— بل تُبنى داخله خطوةً بخطوة.
٢. العمليات الإنتاجية الرئيسية لمحول التوزيع
٢.١ فحص المواد الداخلة والإعداد الأولي لها
كل شيء يبدأ من المواد.
نقوم بفحص المواد وإعدادها:
صفائح الصلب السيليكون — للصفائح المعدنية الأساسية
موصلات نحاسية أو ألمنيومية — لللفات
مواد العزل — ورق عازل، ولوازم عازلة من الورق المضغوط، وأسطوانات عازلة
زيت المحول — للعزل والتبريد
ألواح فولاذية — للخزان
يتم فحص كل دفعة للتحقق من السُمك، والتوصيلية، وقوة العزل، وغيرها من المعايير الأساسية. ولا يمكن أن يكون المحول أفضل من المواد المستخدمة في تصنيعه.
٢.٢ تصنيع القلب
القلب هو الدائرة المغناطيسية للمحول.
تشمل الخطوات الرئيسية ما يلي:
قطع قطع صفائح الفولاذ السيليكوني بالشكل والحجم المطلوبين
التصفيف تجميع الصفائح بترتيب دقيق
المشابك ربط القلب لضمان إحكامه واستقراره
العزل عزل القلب لمنع حدوث دوائر قصيرة بين الطبقات
ويؤثر جودة القلب تأثيراً مباشراً على فقدان الطاقة عند الخلو والمستوى الصوتي. ويؤدي القلب عالي الجودة إلى تشغيل أكثر برودة وهدوءاً.
إنتاج اللفائف ٢٫٣
اللفائف هي القلب الكهربائي للمحوّل.
ننتج:
لفائف الجهد العالي
لفائف الجهد المنخفض
وبحسب التصميم، قد تكون اللفائف أسطوانية أو قرصية أو رقائقية. وخلال عملية اللف، نتحكم في ما يلي:
توتر اللف
ترتيب الدورات
طبقات العزل بين الدورات والطبقات
الدقة البُعدية
وتؤثر جودة اللف على خسائر الحمولة وارتفاع درجة الحرارة وقدرة التحمّل عند حدوث دائرة قصيرة.
تجميع اللب واللفائف ٢٫٤
وبعد الانتهاء من إعداد اللب واللفائف، تُجمَع معًا لتكوين جسم المحوّل.
تشمل هذه المرحلة ما يلي:
تثبيت الملفات على أرجل القلب
تركيب حواجز العزل والمسافات الفاصلة
توصيل الأسلاك والنقاط المتغيرة
وضع التجميع استعدادًا للخطوات التالية
كل مسافة فاصلة وكل مسافة عزل لها أهميتها. فالانحراف البسيط قد يؤدي إلى تفريغ جزئي أو حتى فشل أثناء التشغيل.
٢٫٥ التجفيف ومعالجة الفراغ
الرطوبة واحدة من أكبر الأعداء التي تهدد عزل المحولات.
لإزالة الرطوبة، نستخدم:
تدفئة
تجفيف بالشفط
يُوضع جسم المحول داخل غرفة فراغية ويُجفَّف في ظل ظروف خاضعة للتحكم من حيث درجة الحرارة وضغط الفراغ. وهذه الخطوة بالغة الأهمية لـ:
مقاومة العزل
قوة الديليكتريك
أداء التفريغ الجزئي
الموثوقية على المدى الطويل
٢.٦ معالجة الزيت وملء الزيت تحت الفراغ
يوفّر زيت المحول عزلًا وتبريدًا في آنٍ واحد.
قبل الملء، يُعالَج الزيت على النحو التالي:
تصفية
يتم إزالة الغازات منه
مجففة
ثم يُملأ الزيت في الخزان تحت فراغ. ويمنع ذلك احتجاز فقاعات الهواء والرطوبة داخل نظام العزل. ويُعد الزيت النظيف الجاف شرطًا أساسيًّا لتشغيل آمن.
٢.٧ التجميع النهائي وختم المحول
بعد ملء الزيت، يُجمَع المحول مع مكوناته الخارجية على النحو التالي:
الخزان والغطاء
الدعامات
جهاز تغيير الطور
صمام تخفيف الضغط
مؤشرات درجة الحرارة
لوحة الاسم
يتم فحص جميع أسطح الختم بدقة. ونقوم باختبارات الكشف عن التسرب لضمان عدم حدوث أي تسرب للزيت في الظروف العادية أو غير العادية.
٢.٨ الاختبارات المصنعية
لا يغادر أي محول مصنعنا دون اجتياز اختبارات صارمة.
تشمل الاختبارات الروتينية ما يلي:
اختبار النسبة
قياس المقاومة المستمرة (DC)
اختبار مقاومة العزل
اختبار تحمل العزل الكهربائي
قياس فقدان الطاقة بدون حمل وفقدان الطاقة تحت الحِمل
اختبار جهد الممانعة
وبالاعتماد على متطلبات العميل، نُجري أيضًا ما يلي:
اختبار ارتفاع درجة الحرارة
اختبار التفريغ الجزئي
اختبار جهد التفريغ اللحظي
ولا يُصدر تقرير الاختبار المخبري للمحول ولا يُسمح بشحنه للتسليم إلا بعد اجتياز جميع الاختبارات ومراجعة البيانات.
٣. نقاط التحكم الرئيسية في الجودة
ومن بين جميع العمليات، توجد عدة عمليات بالغة الأهمية:
العملية |
ماذا يمكن أن يخطئ |
كيف نتحكم فيها |
تجميع اللب الأساسي |
خسارة عالية في حالة عدم التحميل، وضجيج |
قص دقيق، وتثبيت محكم |
التلف |
خسارة عالية تحت التحميل، وارتفاع حرارة مفرط |
ضبط الشد، وفحص العزل |
تجفيف |
بقايا رطوبة |
تجفيف فراغي بمعايير صارمة |
ملء الزيت |
فقاعات هواء، ورطوبة |
تعبئة الزيت بالفراغ، واختبار الزيت |
ختم |
تسرب الزيت |
اختبار التسرب على كل وحدة |
اختبار |
العيوب غير المكتشفة |
اختبارات روتينية كاملة، مع توثيق النتائج |
هذه ليست مجرد خطوات فنية. بل هي اللحظات التي تُحدث فيها الخبرة والانضباط والمعايير الفرق الحقيقي.
في إحدى المرات، أنتجنا دفعة من محولات التحويل الزيتية طراز S14 بسعة ٦٠٠ كيلوفولت أمبير وبجهد ١٠/٠٫٤ كيلوفولت لعميلٍ ما. وخلال اختبار النسبة بالمصنع، اكتشفنا أن إحدى المحولات أظهرت خطأً في اختبار النسبة تجاوز الحد المسموح به، كما كانت تيار الخلوة مرتفعًا جدًّا.
وبعد التحقق من المشكلة، عثرنا على السبب: كان عدد اللفات ملفوفًا بشكل خاطئ. وقد أدّى هذا الخطأ ليس فقط إلى زيادة التكلفة، بل وأخّر أيضًا وقت التسليم.
وبعد ذلك، عزّزنا عملية المراقبة أثناء مرحلة اللف. وهذا ساعدنا في منع تكرار هذه المشكلة مرة أخرى.
وبالتالي فإن كل خطوة إنتاجية في تصنيع المحول بالغة الأهمية. ويجب أن نتحكم في جودة كل خطوة بدقة.
٤. الخلاصة: عملية شفافة، ومنتجات موثوقة
محوّل التوزيع ليس مجرد منتج. بل هو نتيجة لعشرات العمليات، ومئات الفحوصات، وسنواتٍ من الخبرة في التصنيع.
في شركة جيانغسو يونيتا إلكتريك، نؤمن بأن عملية الإنتاج الشفافة هي أساس ثقة العملاء. ولذلك نرحب بزيارة العملاء لمصنعنا، ومراقبة خطوط الإنتاج، والاطلاع على تقارير الاختبار بأنفسهم.
عندما تختار محوّلًا، فأنت لا تختار المواصفات فحسب، بل تختار أيضًا العملية التي تقف وراءه.